- گھر
- ہمارے بارے میں
- مصنوعات
- خبریں
- ڈاؤن لوڈ کریں۔
- انکوائری بھیجیں۔
- ہم سے رابطہ کریں۔
تمل
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

مصنوعات
ہم پسٹن، سٹیمپنگ، ربڑ کی مہریں، پسٹن راڈز، اسپرنگس، اور خود تیار شدہ بینڈنگ/گروونگ مشینوں سمیت مکمل قسم کے جھٹکا جذب کرنے والے اجزاء فراہم کرتے ہیں۔


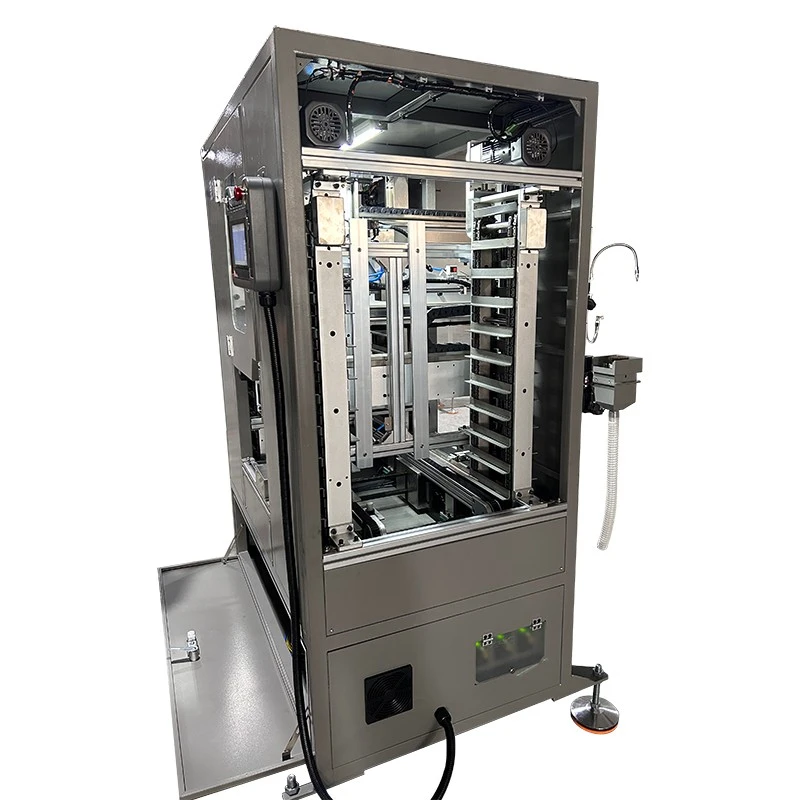
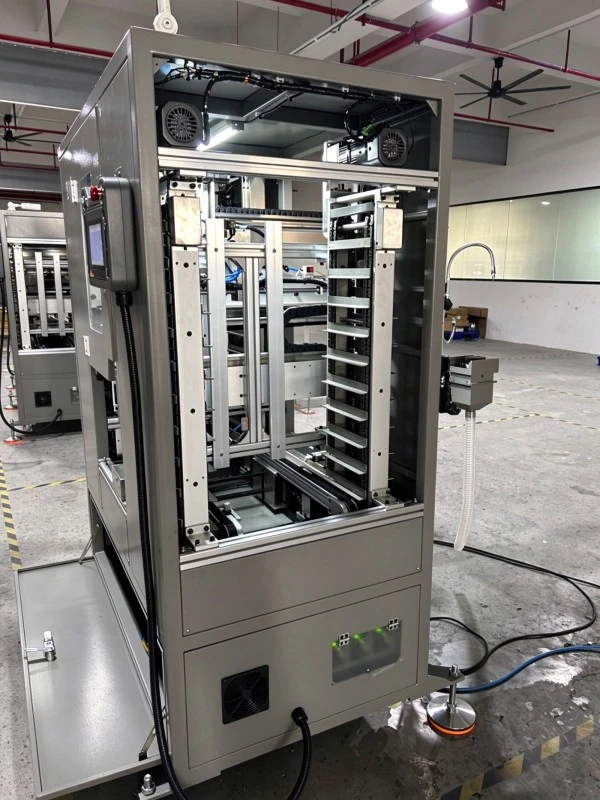
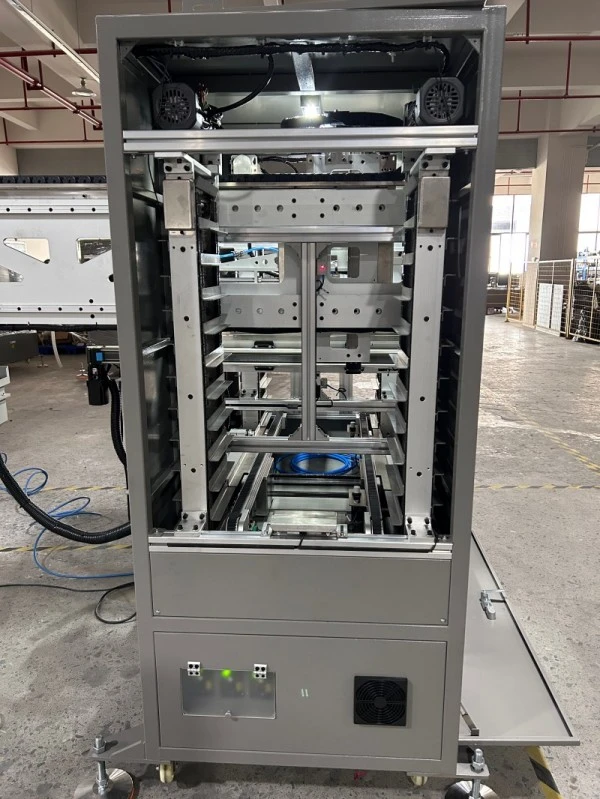
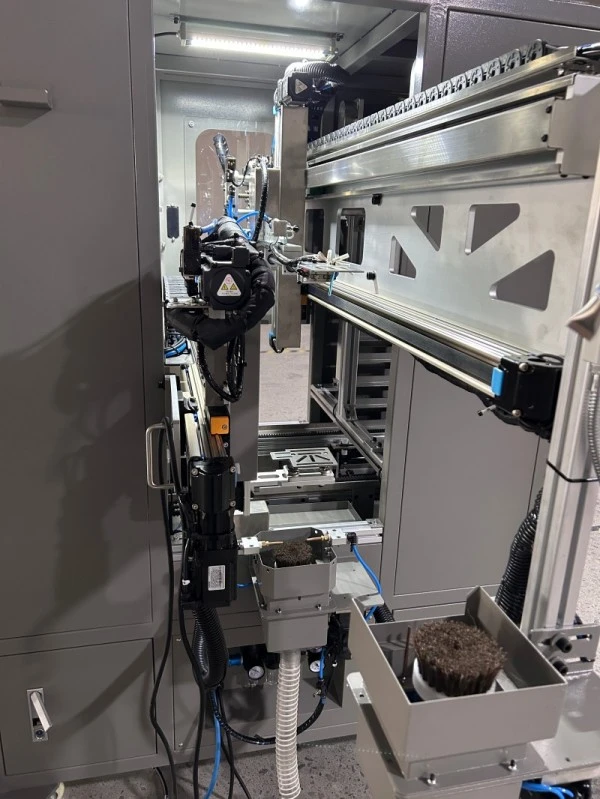
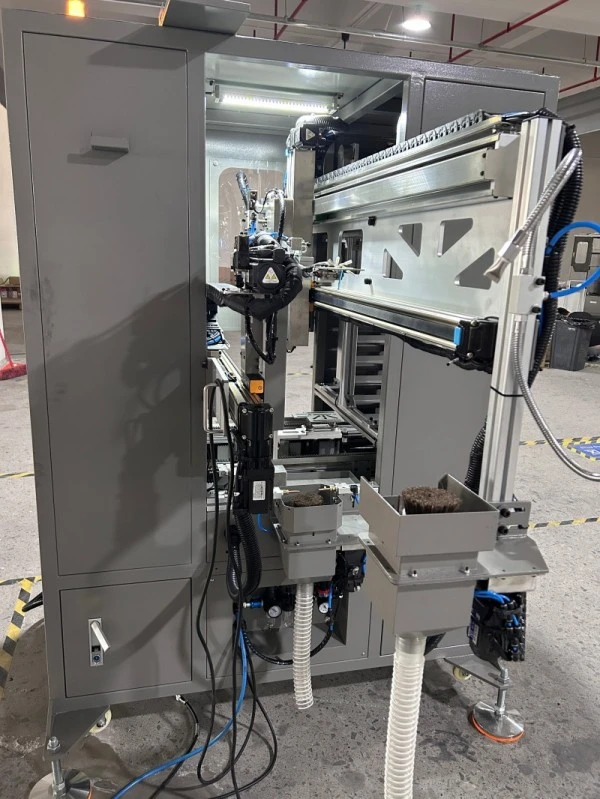
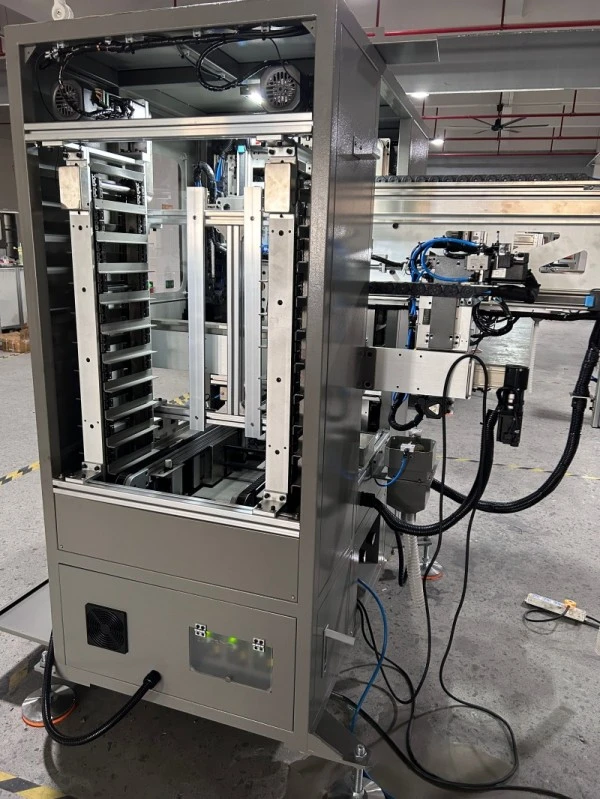
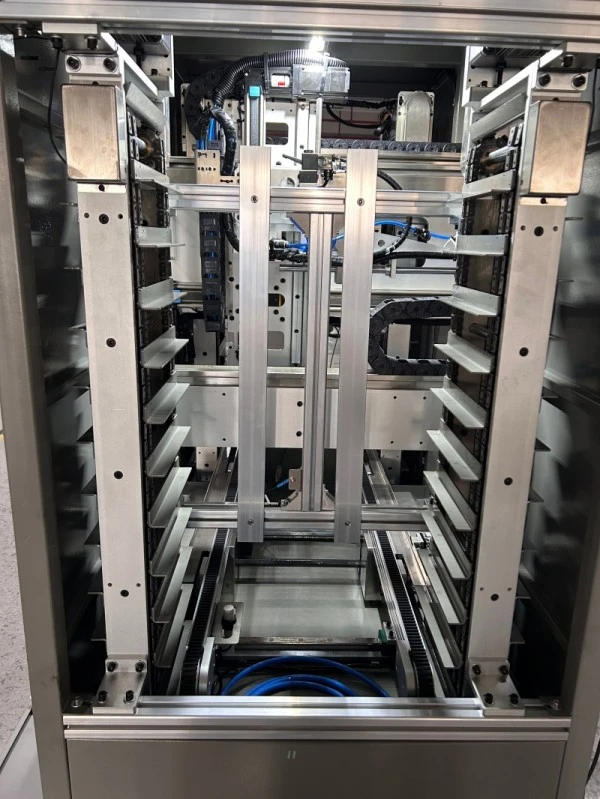
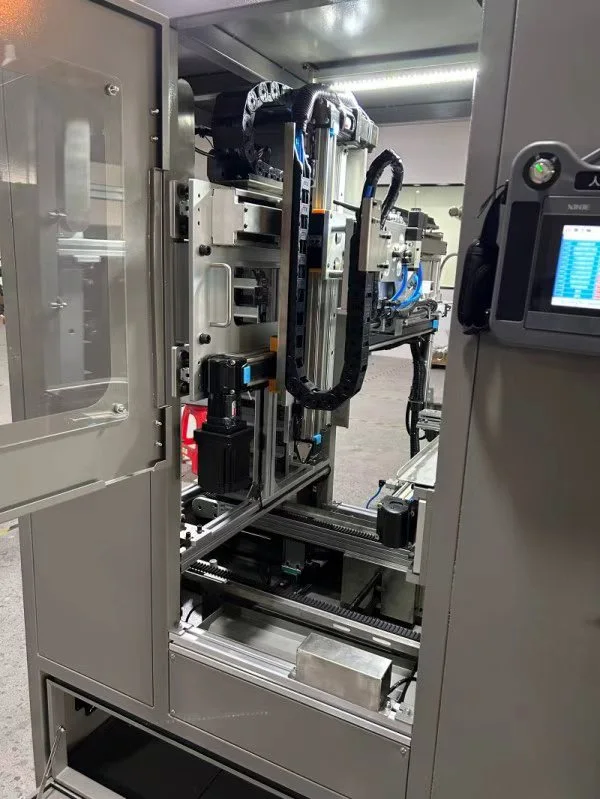
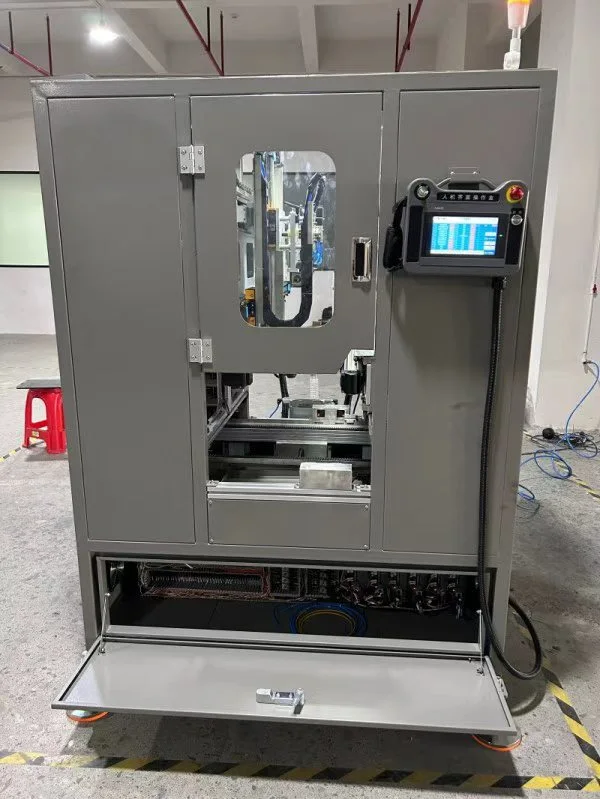
مکمل طور پر خودکار پاؤڈر میٹلرجی پارٹس ہینڈلنگ اور پیلیٹائزنگ مشین
XIAYI پاؤڈر میٹلرجی (PM) اجزاء کی تیاری کے لیے پوسٹ پریس ہینڈلنگ کے خودکار حل تیار کرتا ہے۔ FY سیریز کے مکینیکل پاؤڈر کمپیکٹنگ پریس اور ہائیڈرولک سرو پریس کے ساتھ کام کرنے کے لیے ڈیزائن کیا گیا، یہ مکمل طور پر خودکار پاؤڈر میٹلرجی پارٹس ہینڈلنگ اور پیلیٹائزنگ مشین پریس ڈائی سے سنٹرنگ ٹرے میں نازک سبز کمپیکٹس کی منتقلی کو خودکار بناتی ہے۔
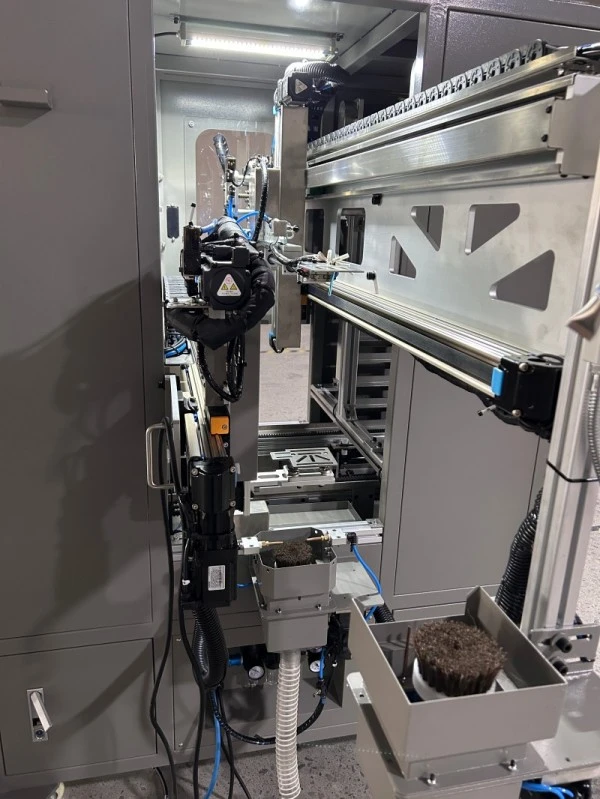
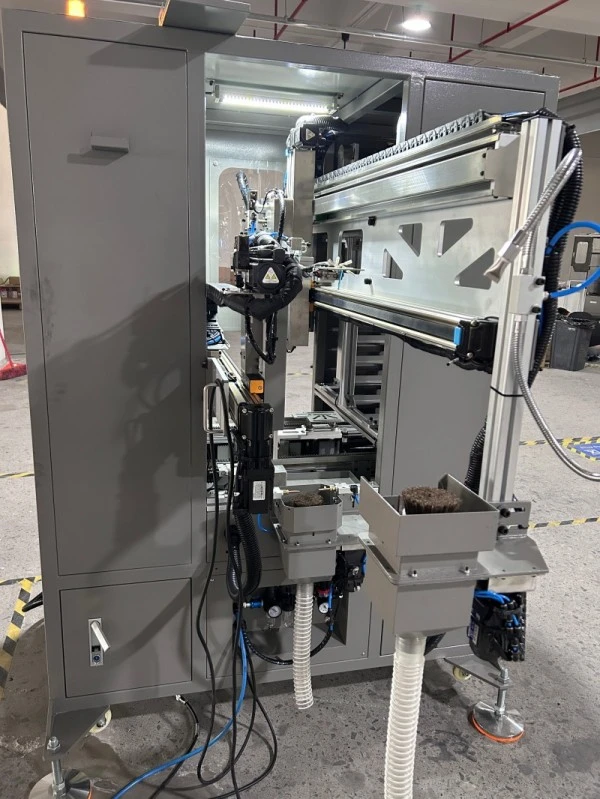
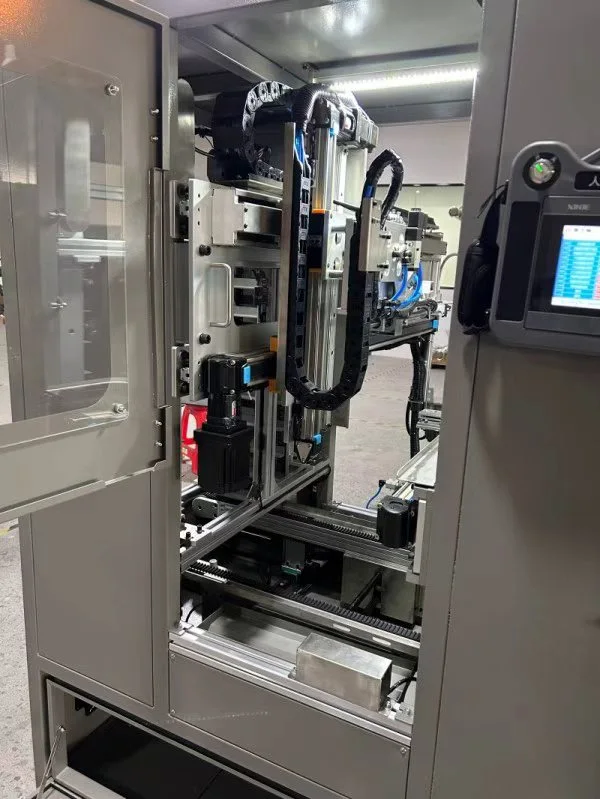
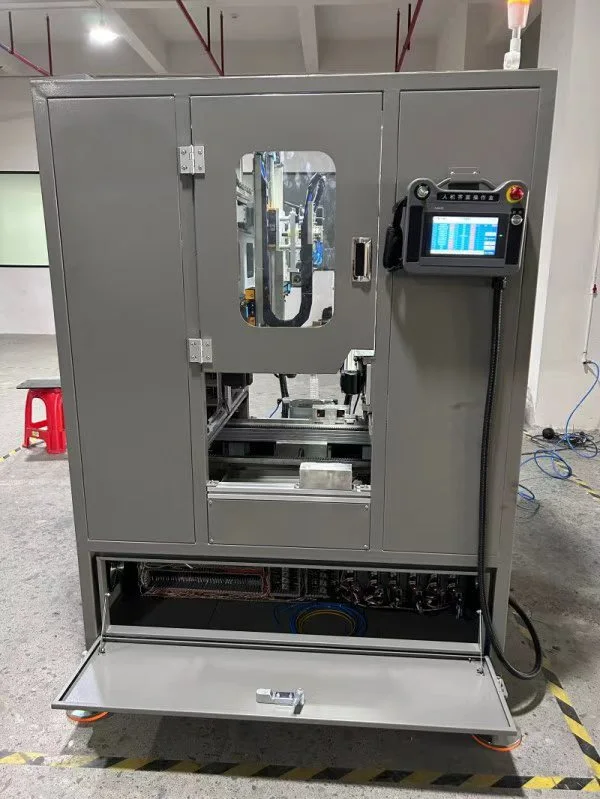
دیمکمل طور پر خودکار پاؤڈر میٹلرجی پارٹس ہینڈلنگ اور پیلیٹائزنگ مشینڈائی کیوٹی پارٹ ہٹانا، ڈبل سائیڈڈ پاؤڈر برش، 180° ورک پیس فلپنگ، خودکار ٹرے لوڈنگ، خالی ٹرے فیڈنگ اور فل ٹرے بفرنگ کو مربوط کرتا ہے۔ غیر منقطع اجزاء کے ساتھ دستی رابطے کو کم کرکے، نظام زیادہ مستقل پیداواری ورک فلو کی حمایت کرتے ہوئے ہینڈلنگ سے متعلقہ چپنگ اور ٹوٹ پھوٹ کو کم کرنے میں مدد کرتا ہے۔
ملٹی ایکسس سروو ٹائمنگ بیلٹ ماڈیولز کے ذریعے کارفرما اور ٹچ اسکرین HMI کے ساتھ PLC کے ذریعے کنٹرول کیا گیا، ورک سٹیشن چار قابل تبادلہ گرفت طریقوں کی حمایت کرتا ہے: کلیمپنگ، مقناطیسی گرفت، ویکیوم سکشن اور اندرونی توسیع۔ آپریٹرز کنٹرول انٹرفیس کے ذریعے نقل و حرکت کے پیرامیٹرز، پارٹ سپیسنگ اور پیلیٹائزنگ کے انتظامات کو ایڈجسٹ کر سکتے ہیں، جس سے سسٹم کو مختلف گرین کمپیکٹ جیومیٹریز اور پیداوار کی ضروریات کے لیے موزوں بنایا جا سکتا ہے۔
خودکار پوسٹ پریس پروسیسنگ
ڈائی کیوٹی پارٹ ہٹانا
جب پاؤڈر کمپیکٹنگ پریس اپنا بنانے کا چکر مکمل کر لیتا ہے اور متعلقہ سگنل بھیجتا ہے، پک اپ مینیپلیٹر ڈائی ایریا میں داخل ہوتا ہے، گرین کمپیکٹ کو پکڑ لیتا ہے اور مولڈ سے پیچھے ہٹ جاتا ہے۔
یہ خودکار منتقلی آپریٹرز کی پریس ایریا سے نازک حصوں کو دستی طور پر بازیافت کرنے کی ضرورت کو کم کرتی ہے۔ ورک سٹیشن کو ہارڈ وائرڈ سگنلز کے ذریعے پریس کے ساتھ گٹھ جوڑ کرنے کے لیے ڈیزائن کیا گیا ہے، اور پک اپ کی ناکامی فراہم کردہ آلات کی ترتیب کے مطابق الارم اور پریس اسٹاپ ردعمل کو متحرک کرتی ہے۔
ہینڈلنگ کے دوران اخترتی یا نقصان کو روکنے میں مدد کرنے کے لیے وارک پیس کی شکل، مواد، وزن اور سطح کی حالت کے مطابق گرفت کا طریقہ منتخب کیا جانا چاہیے۔
ڈبل سائیڈڈ پاؤڈر برش کرنا
گرین کمپیکٹ بننے کے بعد ڈھیلے پاؤڈر اور باریک گڑ کو برقرار رکھ سکتے ہیں۔ ورک سٹیشن پیلیٹائز کرنے سے پہلے نچلی اور اوپری سطحوں کو صاف کرنے کے لیے دو برشنگ اسٹیشنوں کا استعمال کرتا ہے۔
برش اسمبلیاں 0–1,100 rpm کی ایڈجسٹ اسپیڈ رینج کے ساتھ فائن فلیمنٹ برش استعمال کرتی ہیں۔ ہوا اڑانے اور دھول جمع کرنے والی نالی کام کے علاقے سے ڈھیلے ہوئے پاؤڈر کو ہٹانے میں مدد کرتی ہے۔
یہ عمل sintering سے پہلے بقایا پاؤڈر اور معمولی burrs کو کم کرنے میں مدد کرتا ہے۔ اصل صفائی کا نتیجہ حصہ جیومیٹری، برش کی ترتیبات اور مادی خصوصیات پر منحصر ہے، لہذا خریداروں کو عمل کی توثیق کے دوران نمائندہ نمونوں کا جائزہ لینا چاہیے۔
ورک پیس فلپنگ اور ٹرے لوڈنگ
برش کرنے کے پہلے آپریشن کے بعد، پک اپ مینیپلیٹر اس حصے کو پیلیٹائزنگ مینیپلیٹر میں منتقل کرتا ہے۔ دوسرا ہیرا پھیری ٹرے پر مقررہ پوزیشن پر رکھنے سے پہلے اوپری سطح کی صفائی کے لیے ورک پیس کو 180° گھماتا ہے۔
ایک بار ایک قطار بھر جانے کے بعد، ٹرے پروگرام شدہ حصے کے وقفے سے آگے بڑھتی ہے۔ اس کے بعد مشین باقی حصوں کو منتخب پیلیٹائزنگ پیٹرن کے مطابق ترتیب دیتی ہے۔
کنٹرول سسٹم حرکت، لفٹنگ، فلپ اینگل، اسٹیکنگ لیئرز اور پارٹ سپیسنگ کے لیے پیرامیٹر سیٹنگز کو سپورٹ کرتا ہے۔ یہ ہر پوزیشننگ پیرامیٹر میں مکینیکل تبدیلیاں کیے بغیر HMI کے ذریعے ترتیب کو ایڈجسٹ کرنے کی اجازت دیتا ہے۔
گرپر کے اختیارات اور حصہ مطابقت
پکڑنے کے چار طریقے
مختلف گرین کمپیکٹس کو ہینڈلنگ کی مختلف حکمت عملیوں کی ضرورت ہوتی ہے۔ ورک سٹیشن چار فوری تبدیلی گرفت کے اختیارات کو سپورٹ کرتا ہے، جس سے ہینڈلنگ سیٹ اپ کو پارٹ ڈیزائن کے مطابق منتخب کیا جا سکتا ہے۔
| پکڑنے کا طریقہ | مناسب حصے کی خصوصیات | انتخاب کے تحفظات |
| کلیمپنگ گرپر | ایک مناسب بیرونی پروفائل اور کلیمپنگ فورس کے خلاف کافی مزاحمت والے حصے | رابطے کی پوزیشن اور کلیمپنگ پریشر کی تصدیق کریں۔ |
| مقناطیسی گرپر | مناسب مقناطیسی مواد | مادی ردعمل اور گرفت کی قوت کی تصدیق کریں۔ |
| ویکیوم گرپر | ویکیوم پک اپ کے لیے موزوں پتلی دیواروں والے یا نازک حصے | دستیاب سکشن ایریا، سطح کی حالت اور سگ ماہی کی تصدیق کریں۔ |
| اندرونی توسیع گرپر | ایک موزوں اندرونی سوراخ والے حصے | بور کے طول و عرض اور قابل اجازت اندرونی رابطہ قوت کی تصدیق کریں۔ |
یہ آفاقی اصولوں کے بجائے انتخاب کے رہنما اصول ہیں۔ گاہک کے ورک پیس کا استعمال کرتے ہوئے اصل گرفت کی مناسبیت کی تصدیق کی جانی چاہیے، خاص طور پر پتلی دیواروں والے حصوں، بے قاعدہ شکلوں اور سبز کمپیکٹس کے لیے جو مقامی دباؤ کے لیے حساس ہیں۔
تائید شدہ ورک پیس رینج
معیاری بیان کردہ ہینڈلنگ رینج 8-60 ملی میٹر کے قطر، 3-35 ملی میٹر کی اونچائی اور 100 گرام کے زیادہ سے زیادہ انفرادی وزن کے ساتھ ورک پیس کا احاطہ کرتی ہے۔
پک اپ کی اونچائی کو فرش سے پک اپ پوزیشن تک 1,000–1,400 ملی میٹر کے اندر ایڈجسٹ کیا جا سکتا ہے۔ یہ پریس کی اونچائی، ڈائی سیٹ کنفیگریشن اور گڑھے کی گہرائی میں فرق کو ایڈجسٹ کرنے میں مدد کرتا ہے، جو اصل مشین کے لے آؤٹ کی تصدیق سے مشروط ہے۔
درج کردہ طول و عرض یا وزن کی حد سے باہر کے حصوں کے لیے، XIAYI کو مطابقت کی تصدیق کرنے سے پہلے مطلوبہ گرپر، سفری حد اور ہینڈلنگ کے انتظامات کا جائزہ لینا چاہیے۔
ٹرے فیڈنگ اور بفرنگ
خودکار خالی ٹرے کی فراہمی
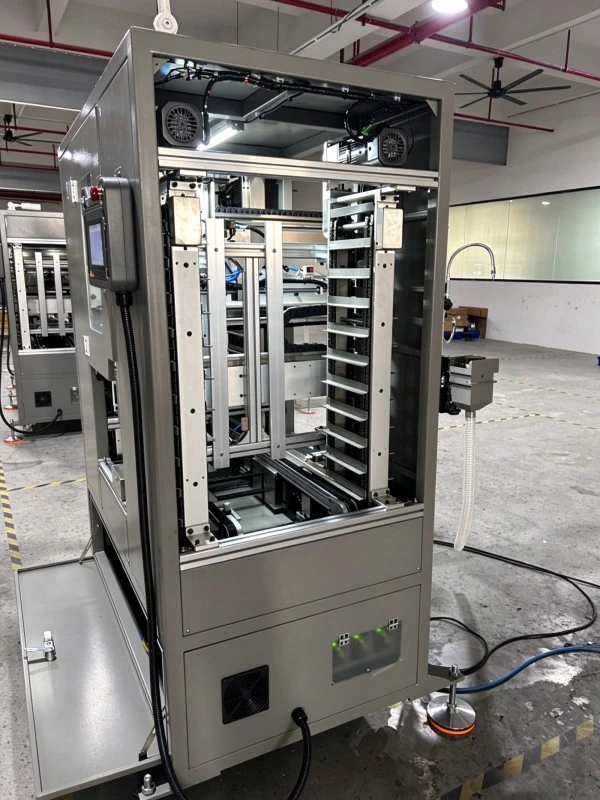
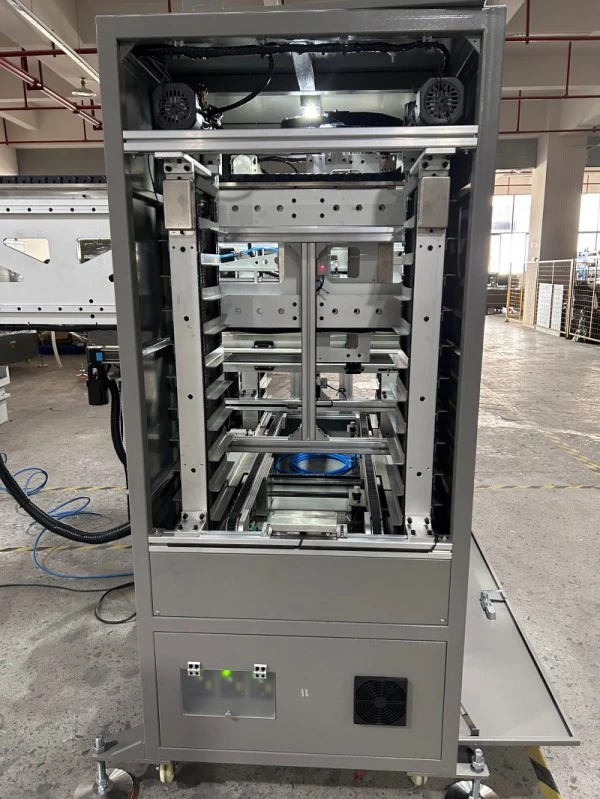
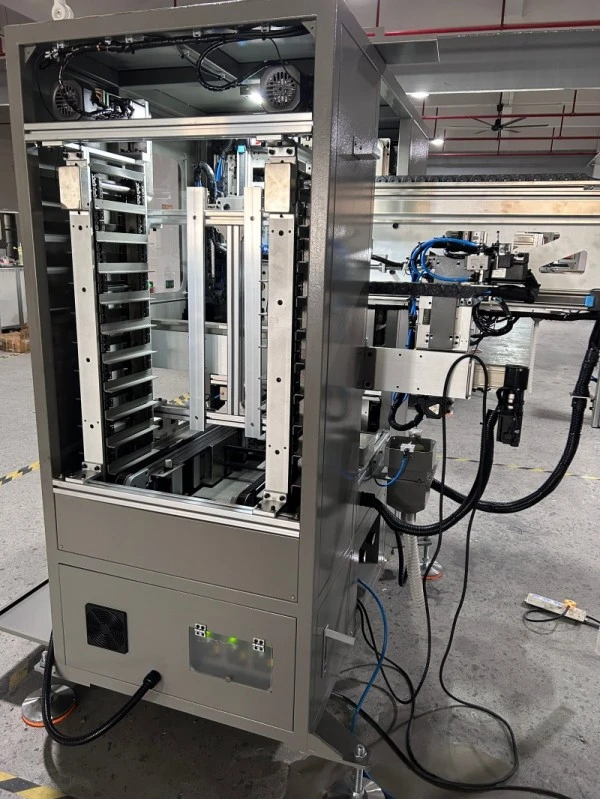
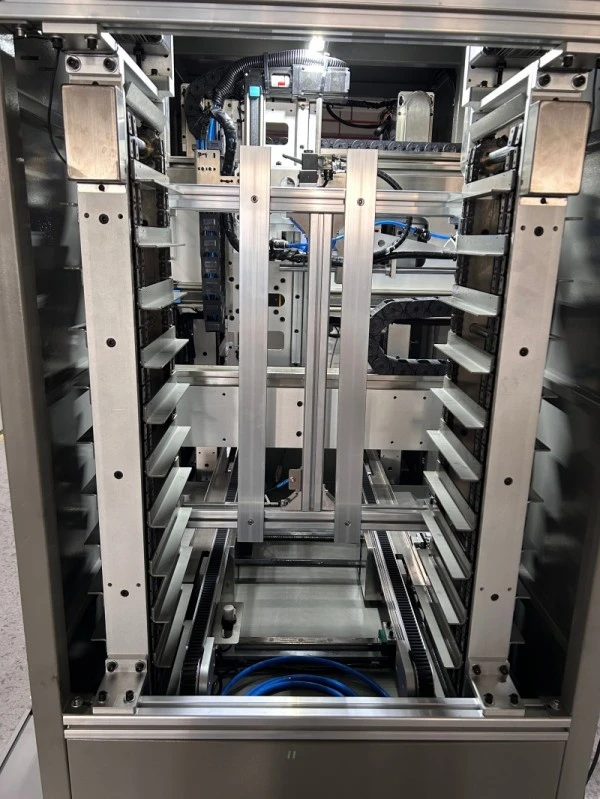
مکمل طور پر خودکار پاؤڈر میٹلرجی پارٹس ہینڈلنگ اور پیلیٹائزنگ مشین میں ایک خالی ٹرے میگزین شامل ہے جس کی بیان کردہ گنجائش نو ٹرے تک ہے۔ ہم آہنگ ٹرے کے اختیارات میں میش ٹرے، گریفائٹ پلیٹیں اور سٹینلیس سٹیل کی سنٹرنگ ٹرے شامل ہیں۔
مخصوص ٹرے کے سائز کی حد لمبائی میں 220–400 ملی میٹر اور چوڑائی 200–300 ملی میٹر ہے۔ موجودہ ٹرے استعمال کرنے والے خریداروں کو مطابقت کی جانچ کے لیے اپنے طول و عرض اور جسمانی نمونہ فراہم کرنا چاہیے۔ فراہم کردہ تقاضے بتاتے ہیں کہ ٹرے کے نیچے کی اخترتی 2 ملی میٹر سے زیادہ نہیں ہونی چاہیے۔
مکمل ٹرے اسٹوریج
جب ایک ٹرے پوری طرح سے لوڈ ہو جاتی ہے، تو پہنچانے کا طریقہ کار اسے مکمل ٹرے بفرنگ سیکشن میں منتقل کرتا ہے اور ایک خالی ٹرے کو ورکنگ پوزیشن میں لے آتا ہے۔ بفر 80 کلوگرام کے زیادہ سے زیادہ بیان کردہ بوجھ کے ساتھ، نو مکمل ٹرے تک ذخیرہ کر سکتا ہے۔
جب مکمل ٹرے سٹوریج ایریا گنجائش تک پہنچ جاتا ہے، ایک قابل سماعت اور بصری الارم آپریٹر کو بھری ہوئی ٹرے کو ہٹانے کے لیے الرٹ کرتا ہے۔ یہ انتظام پیداوار کے دوران بار بار دستی ٹرے کو تبدیل کرنے کی ضرورت کو کم کرتا ہے، حالانکہ مسلسل آپریشن اب بھی بروقت ٹرے جمع کرنے اور دوبارہ بھرنے پر منحصر ہے۔
سنٹرنگ عمل میں منتقل کریں۔
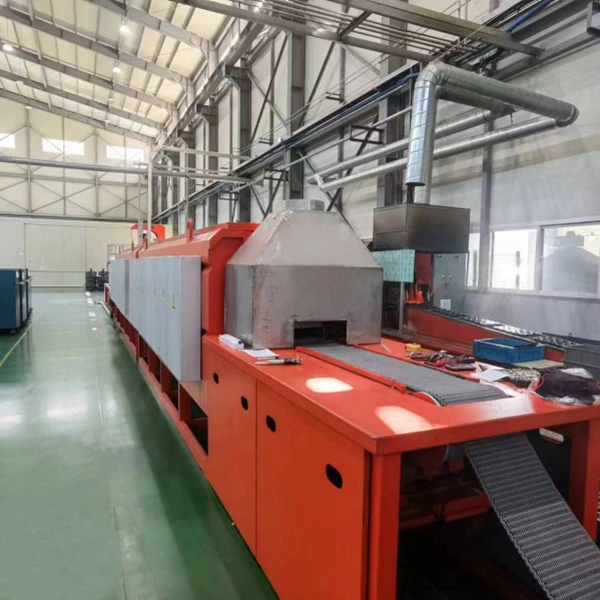
ورک سٹیشن کو پوسٹ پریس ہینڈلنگ کو ڈاؤن اسٹریم سنٹرنگ آپریشنز کے ساتھ مربوط کرنے کے لیے ڈیزائن کیا گیا ہے۔ ایک بار لوڈ ہونے کے بعد، ہم آہنگ ٹرے کو میش بیلٹ سنٹرنگ فرنس یا کسی مناسب ڈاون اسٹریم اسٹیشن میں منتقل کیا جا سکتا ہے۔
ایسے منصوبوں کے لیے جن کے لیے زیادہ مربوط مواد کے بہاؤ کی ضرورت ہوتی ہے، اختیاری کنفیگریشنز میں AGV ٹرے ٹرانسفر ڈاکنگ، ایک ملٹی پریس ڈسٹری بیوشن ماڈیول اور سنٹرنگ فرنس لوڈنگ اسٹیشن کے ساتھ ایک انٹرفیس شامل ہے۔ ان اختیارات کے لیے پروجیکٹ کے لیے مخصوص ترتیب اور سائیکل کے وقت کی تشخیص کی ضرورت ہوتی ہے۔
سرو موشن اور چینج اوور
سایڈست موشن پیرامیٹرز
پک اپ اور پیلیٹائزنگ ایکسس سروو سے چلنے والے ٹائمنگ بیلٹ ماڈیولز کا استعمال کرتے ہیں۔ آپریٹرز ٹچ اسکرین HMI کے ذریعے نقل و حرکت کے فاصلے، لفٹنگ پوزیشنز، فلپ اینگل، پیلیٹائزنگ لیئرز اور پارٹ سپیسنگ داخل کر سکتے ہیں۔
یہ پیرامیٹر پر مبنی سیٹ اپ مطابقت پذیر مصنوعات کے درمیان سوئچ کرتے وقت پیلیٹائزنگ پیٹرن کی ایڈجسٹمنٹ کو آسان بناتا ہے۔ ہر نئے حصے کی قسم کے لیے ایک مناسب پروگرام اور گرفت کا انتظام اب بھی تیار اور تصدیق شدہ ہونا چاہیے۔
زیادہ سے زیادہ بیان کردہ اسٹیکنگ اونچائی 60 ملی میٹر ہے۔ اجازت شدہ انتظام جزوی جیومیٹری، ٹرے لے آؤٹ اور ہینڈلنگ کے طریقہ پر منحصر ہے۔ خریداروں کو اس بات کی تصدیق کرنی چاہیے کہ آیا مطلوبہ اسٹیکنگ پیٹرن ان کے گرین کمپیکٹس کے لیے موزوں ہے۔
ڈائی چینجز کے لیے جگہ
پک اپ گریپر اسمبلی پریس ڈائی ایڈجسٹمنٹ اور مولڈ کی تبدیلی کے لیے تقریباً 800 ملی میٹر جگہ محفوظ کرنے کے لیے پیچھے کی طرف جا سکتی ہے۔ اس خصوصیت کا مقصد پورے ورک سٹیشن کو ہٹانے کی ضرورت کے بغیر روٹین ٹولنگ کے کام کو زیادہ آسان بنانا ہے۔
تنصیب سے پہلے، موجودہ پریس لے آؤٹ کے خلاف اصل دیکھ بھال کی منظوری، آپریٹر تک رسائی اور مشین کے دروازے کے انتظامات کی تصدیق کریں۔
سیفٹی اور کنٹرول سسٹم
انٹر لاکنگ کو دبائیں۔
مکمل طور پر خودکار پاؤڈر میٹلرجی پارٹس ہینڈلنگ اور پیلیٹائزنگ مشین ایوی ایشن کنیکٹر کا استعمال کرتے ہوئے ہارڈ وائرڈ سگنل انٹرفیس کے ذریعے پریس سے جڑتی ہے۔ پریس اور ہینڈلنگ کی ترتیب کو متعلقہ آپریٹنگ سگنلز کے ذریعے مربوط کیا جاتا ہے۔
فراہم کردہ ترتیب کے مطابق، حصہ لینے میں ناکامی ایک الارم کو متحرک کرتی ہے اور پریس کو روک دیتی ہے۔ کمیشننگ کے دوران مخصوص انٹرلاکنگ منطق، دوبارہ شروع کرنے کے حالات اور غلطی کی بازیابی کے طریقہ کار کی تصدیق ہونی چاہیے۔
جسمانی تحفظ
مشین ایک جسمانی حفاظتی رکاوٹ اور ایک شفاف حفاظتی دروازے کا استعمال کرتی ہے، جس میں آپریشن کے دوران مرئیت کو بہتر بنانے کے لیے اندرونی LED لائٹنگ ہوتی ہے۔ یہ خصوصیات آپریٹر کو ورکنگ میکانزم سے الگ کرنے میں مدد کرتی ہیں۔
قابل اطلاق مشینری کی حفاظت کی ضروریات اور موجودہ پریس کی ترتیب کے خلاف حتمی تنصیب کا جائزہ لیا جانا چاہئے۔ آپریٹرز کو انٹرلاک کو نظرانداز نہیں کرنا چاہئے یا محفوظ آپریٹنگ ایریا میں داخل نہیں ہونا چاہئے جب تک کہ خطرناک حرکت ممکن ہو۔
معیاری صنعتی اجزاء
بیان کردہ ہارڈویئر کنفیگریشن میں XINJE PLC، سروو موٹرز اور AIRTAC نیومیٹک اجزاء شامل ہیں۔ کنٹرول سسٹم ٹچ اسکرین پیرامیٹر کے اندراج اور الارم پرامپٹس کے ساتھ خودکار ترتیب کو یکجا کرتا ہے۔
خریداری کے لیے، خریداروں کو اجزاء کے عین مطابق ماڈلز، الیکٹریکل ڈرائنگ، اسپیئر پارٹس کی دستیابی اور فراہم کردہ کنفیگریشن کی دیکھ بھال کی ضروریات کی تصدیق کرنی چاہیے۔
تکنیکی وضاحتیں
| آئٹم | تفصیلات |
| ورک پیس قطر | 8-60 ملی میٹر |
| ورک پیس کی اونچائی | 3–35 ملی میٹر |
| زیادہ سے زیادہ workpiece وزن | ≤100 گرام |
| سایڈست پک اپ اونچائی | فرش سے 1,000–1,400 ملی میٹر |
| پک اپ افقی سفر | 1,100 ملی میٹر |
| پک اپ عمودی سفر | 450 ملی میٹر |
| پیلیٹائزنگ افقی سفر | 850 ملی میٹر |
| عمودی سفر Palletizing | 100 ملی میٹر |
| زیادہ سے زیادہ اسٹیکنگ اونچائی | ≤60 ملی میٹر |
| ہم آہنگ ٹرے کے طول و عرض | 220–400 ملی میٹر × 200–300 ملی میٹر |
| خالی ٹرے میگزین کی گنجائش | 9 ٹرے تک |
| مکمل ٹرے بفر کی گنجائش | 9 ٹرے تک |
| زیادہ سے زیادہ مکمل ٹرے بوجھ | 80 کلو |
| برش کی رفتار | 0–1,100 rpm |
| زیادہ سے زیادہ بیان کردہ سائیکل کی شرح | 15 سائیکل فی منٹ |
| بجلی کی فراہمی | AC 220 V, 50 Hz |
| کل ریٹیڈ پاور | 2.5 کلو واٹ |
| کام کرنے والا ہوا کا دباؤ | 0.5–0.7 MPa |
| مجموعی طول و عرض (W × L × H) | 1,300 × 1,450 × 1,800 ملی میٹر |
| پکڑنے کے طریقے | کلیمپنگ، مقناطیسی، ویکیوم اور اندرونی توسیع |
| کنٹرول سسٹم | XINJE PLC + ٹچ اسکرین HMI |
نوٹ: 15 سائیکل فی منٹ کا اعداد و شمار بیان کردہ نظریاتی زیادہ سے زیادہ ہے، پیداوار کی ضمانت کی شرح نہیں۔ اصل پیداوار کا انحصار پریس سائیکل، حصے کے طول و عرض، گرفت کا طریقہ، برش کرنے کا وقت اور پیلیٹائزنگ پیٹرن پر ہوتا ہے۔ ہینڈلنگ اسٹیشن منسلک پریس کے موثر آؤٹ پٹ سے زیادہ نہیں ہو سکتا۔
ایپلی کیشنز
دیمکمل طور پر خودکار پاؤڈر میٹلرجی پارٹس ہینڈلنگ اور پیلیٹائزنگ مشینپاؤڈر میٹالرجی پروڈکشن ماحول میں پوسٹ پریس ہینڈلنگ کے لیے ہے، بشمول:
آٹوموٹو اور موٹر سائیکل کے اجزاء:جھٹکا جذب کرنے والے پسٹن اور دیگر موزوں پرزوں کے لیے گرین کمپیکٹ۔
تیل سے رنگے ہوئے بیرنگ اور بشنگ:آئرن پر مبنی اور تانبے پر مبنی بیئرنگ خالی جگہیں جن کو سنٹرنگ سے پہلے احتیاط سے منتقلی کی ضرورت ہوتی ہے۔
گیئرز، کیمرے اور ساختی اجزاء:پاؤڈر میٹلرجی گیئرز، کیمز اور مخصوص ہینڈلنگ رینج کے اندر منتخب بے ترتیب شکل والے حصے۔
پریس سے سنٹرنگ پروڈکشن لائنز:ایپلی کیشنز جہاں گرین کمپیکٹس کو ہٹانے، صاف کرنے، ٹرے پر ترتیب دینے اور نیچے کی دھارے میں سنٹرنگ کے عمل میں منتقل کرنے کی ضرورت ہوتی ہے۔
مطابقت کا اصل حصہ ڈرائنگ، مواد، وزن، طول و عرض اور مطلوبہ ہینڈلنگ واقفیت کے خلاف جائزہ لیا جانا چاہئے۔ ورک سٹیشن FY سیریز کے مکینیکل پاؤڈر کمپیکٹنگ پریس اور ہائیڈرولک سروو پریس کے لیے ڈیزائن کیا گیا ہے، جس میں پراجیکٹ کی بنیاد پر ریٹروفٹ کی مناسبیت کا اندازہ لگایا گیا ہے۔
کوالٹی مینجمنٹ اور سپورٹ
XIAYI نے IATF 16949:2016 کے تقاضوں کے مطابق کوالٹی مینجمنٹ سسٹم قائم کیا ہے۔ ان خریداروں کے لیے جنہیں سپلائر کے معیار کی رسمی دستاویزات کی ضرورت ہوتی ہے، پروکیورمنٹ کے دوران قابل اطلاق سسٹم دستاویزات اور ان کے دائرہ کار کی تصدیق کی جا سکتی ہے۔
ہر ورک سٹیشن شپمنٹ سے پہلے فیکٹری نو لوڈ اور لنکڈ آپریشن ٹیسٹنگ مکمل کرتا ہے۔ فراہم کردہ دستاویزات میں آپریشن مینوئل، الیکٹریکل ڈرائنگ اور اسپیئر پارٹس کی فہرست شامل ہے۔
XIAYI انسٹالیشن اور کمیشننگ سپورٹ، گاہک کے پریس کے ساتھ سگنل انضمام، اور ٹریننگ کورنگ مشین آپریشن، گریپر کی تبدیلی، پیرامیٹر سیٹ اپ اور ٹربل شوٹنگ بھی فراہم کرتا ہے۔
بیان کردہ وارنٹی مدت 12 ماہ ہے۔ ریموٹ اور آن سائٹ تکنیکی معاونت متفقہ سروس کی شرائط کے تحت طویل مدتی اصل اسپیئر پارٹس کی فراہمی کے ساتھ دستیاب ہے۔
آرڈر دینے سے پہلے، خریدار پارٹ ڈرائنگ اور پریس ماڈل فراہم کر سکتے ہیں تاکہ XIAYI گرفت کے طریقہ کار، ٹرے کی تفصیلات، انٹرفیس کی ضروریات اور متوقع پروڈکشن سائیکل کا جائزہ لے سکے۔
اکثر پوچھے گئے سوالات
کیا ورک سٹیشن کو کسی موجودہ پاؤڈر کمپیکٹنگ پریس میں دوبارہ بنایا جا سکتا ہے؟
ہاں، ریٹروفٹ پروجیکٹس کا اندازہ لگایا جا سکتا ہے۔ XIAYI کو پریس ماڈل، ڈائی سیٹ کی اونچائی، پک اپ کی اونچائی اور دستیاب سگنل انٹرفیس کی تفصیلات کی ضرورت ہے۔ کچھ پرانے پریسوں کو قابل اعتماد انضمام سے پہلے سگنل کنورژن ماڈیول کی ضرورت پڑ سکتی ہے۔
کیا ایک ورک سٹیشن متعدد پریس کی خدمت کر سکتا ہے؟
معیاری ترتیب کو ایک پریس کی خدمت کے لیے ڈیزائن کیا گیا ہے۔ ملٹی پریس کے انتظام کے لیے حسب ضرورت تقسیم کے ماڈیول اور سائیکل کے اوقات، پریس اسپیسنگ، پارٹ فلو اور ہینڈلنگ کی مطلوبہ صلاحیت کی تشخیص کی ضرورت ہوتی ہے۔
مجھے گرفت کا طریقہ کیسے منتخب کرنا چاہئے؟
انتخاب کا انحصار ورک پیس کی جیومیٹری، مواد اور اس کی سبز حالت میں طاقت پر ہے۔ کلیمپنگ، مقناطیسی، ویکیوم اور اندرونی توسیع کی گرفت ہر ایک کی مختلف ضروریات ہوتی ہیں۔ پارٹ ڈرائنگ یا نمونے فراہم کرنے سے گرپنگ سلوشن کا پروڈکشن سے پہلے جائزہ لیا جا سکتا ہے۔
کیا مجھے گریفائٹ ٹرے استعمال کرنی ہیں؟
نہیں۔ ٹرے کو مخصوص جہتی رینج کے اندر آنا چاہیے، اور نیچے کی اخترتی فراہم کردہ ضروریات کے مطابق 2 ملی میٹر سے زیادہ نہیں ہونی چاہیے۔ استعمال سے پہلے موجودہ ٹرے کو فٹ اور استحکام کے لیے چیک کیا جانا چاہیے۔
کیا مشین مسلسل 15 سائیکل فی منٹ تک پہنچ سکتی ہے؟
پندرہ سائیکل فی منٹ بیان کردہ نظریاتی زیادہ سے زیادہ ہے۔ قابل حصول پیداواری شرح پریس سائیکل، ورک پیس کے طول و عرض، گرفت اور ریلیز کے وقت، برش کی ضروریات اور پیلیٹائزنگ پیٹرن پر منحصر ہے۔ نمائندہ حصوں کے ساتھ جانچ کے ذریعے حتمی سائیکل کی شرح کی تصدیق کی جانی چاہئے۔
کس معمول کی دیکھ بھال کی ضرورت ہے؟
معمول کی دیکھ بھال میں برش اور ورکنگ ایریا سے جمع پاؤڈر کو ہٹانا، نیومیٹک کنکشن کی جانچ کرنا، دیکھ بھال کے شیڈول کے مطابق سروو ماڈیولز کو چکنا کرنا، اور پہننے کے لیے گریپرز کا معائنہ کرنا شامل ہے۔ تجویز کردہ بحالی کے وقفوں کی تصدیق مشین کے دستی میں کی جانی چاہئے۔
ہینڈلنگ حل کی درخواست کریں۔
اگر آپ ایک نئی پاؤڈر میٹلرجی پروڈکشن لائن کی منصوبہ بندی کر رہے ہیں یا موجودہ پریس کو اپ گریڈ کر رہے ہیں، تو XIAYI آپ کے اجزاء اور آلات کی معلومات کی بنیاد پر ہینڈلنگ کی ضروریات کا اندازہ لگا سکتا ہے۔
ایک عملی تجویز کی حمایت کرنے کے لیے، ورک پیس ڈرائنگ، مواد، طول و عرض، وزن، موجودہ پریس ماڈل، پریس سائیکل کا وقت، ٹرے کے طول و عرض اور ہدف کی پیداوار کا حجم فراہم کریں۔ یہ معلومات اس بات کا تعین کرنے میں مدد کرتی ہے کہ آیا معیاری ترتیب موزوں ہے یا اپنی مرضی کے مطابق گرفت، ٹرے ہینڈلنگ یا ملٹی پریس انٹیگریشن کی ضرورت ہے۔
انکوائری بھیجیں۔
رابطہ کی معلومات
-
پتہ
نمبر 209 لین 520 ٹونگنگ آر ڈی، کیان جیانگ سٹریٹ، جیانگ بی ڈسٹرکٹ، ننگبو سٹی، ژی جیانگ صوبہ، چین
-
ٹیلی فون
-
ای میل
اپنے شاک جذب کرنے والے حصوں کے لیے موزوں اقتباس حاصل کریں۔
عالمی خریدار کیوں ننگبو Xiayi کا انتخاب کرتے ہیں:
✓ IATF 16949 مصدقہ - خرابی کی شرح 0.1% سے نیچے سختی سے کنٹرول کی جاتی ہے۔
✓ مکمل زمرہ کی فراہمی — پسٹن، سلاخیں، چشمے، سٹیمپنگ اور ربڑ کے حصے۔
✓ R&D سپورٹ — حسب ضرورت پاؤڈر میٹلرجی فارمولے اور 7-10 دن کی تیز رفتار پروٹو ٹائپنگ۔
✓ ثابت شدہ صلاحیت - عالمی OEMs کے لیے سالانہ 50 ملین کور پسٹن تیار کیے جاتے ہیں۔
شروع کرنے کے لیے تیار ہیں؟ نیچے دیا گیا فارم مکمل کریں اور ہماری انجینئرنگ ٹیم 24 گھنٹوں کے اندر حسب ضرورت سفارش کے ساتھ جواب دے گی۔
متعلقہ مصنوعات


خبروں کی سفارشات